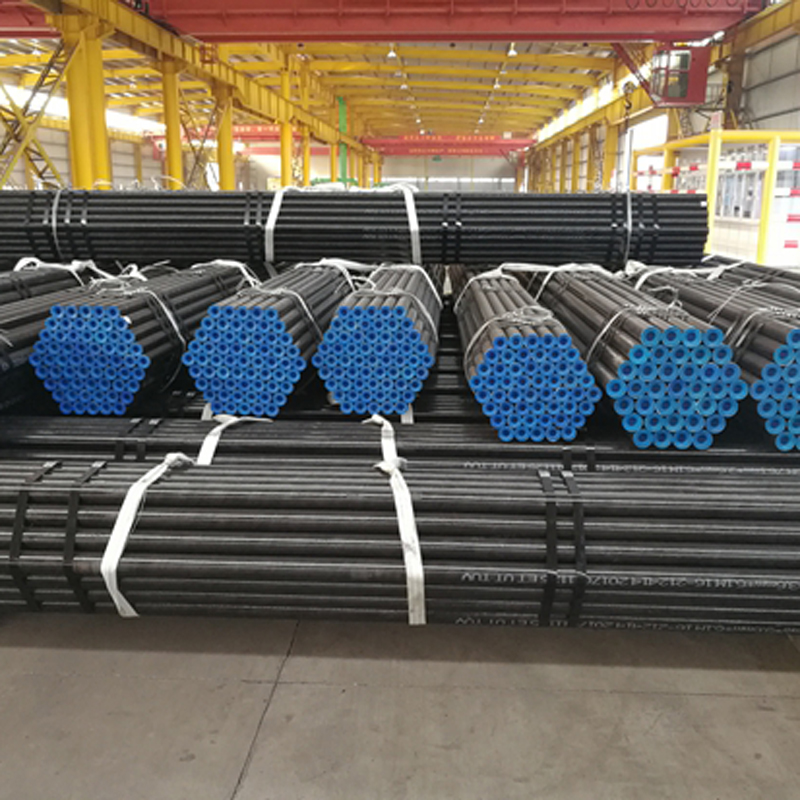
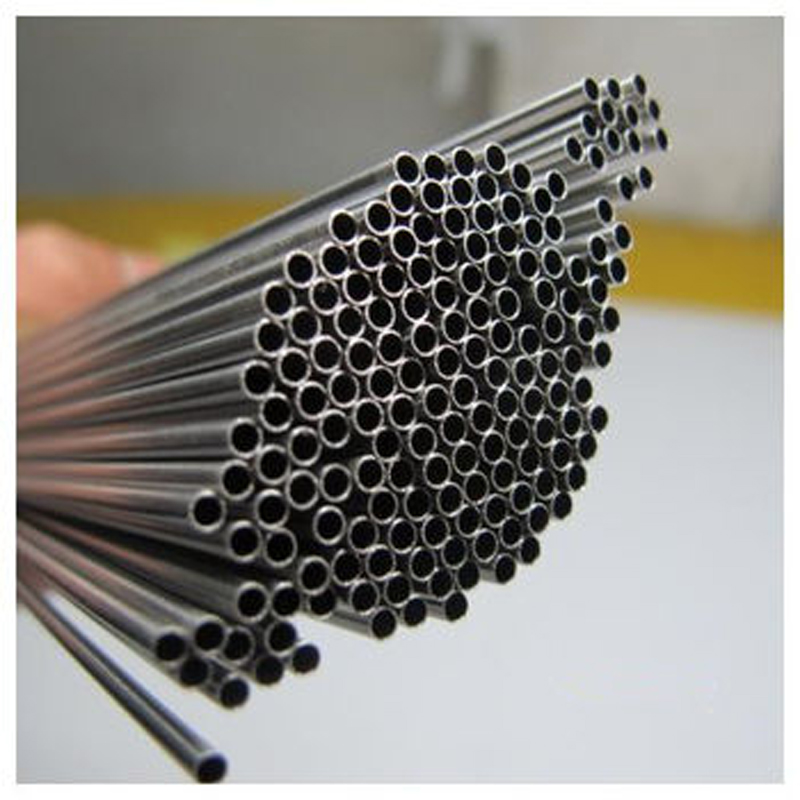
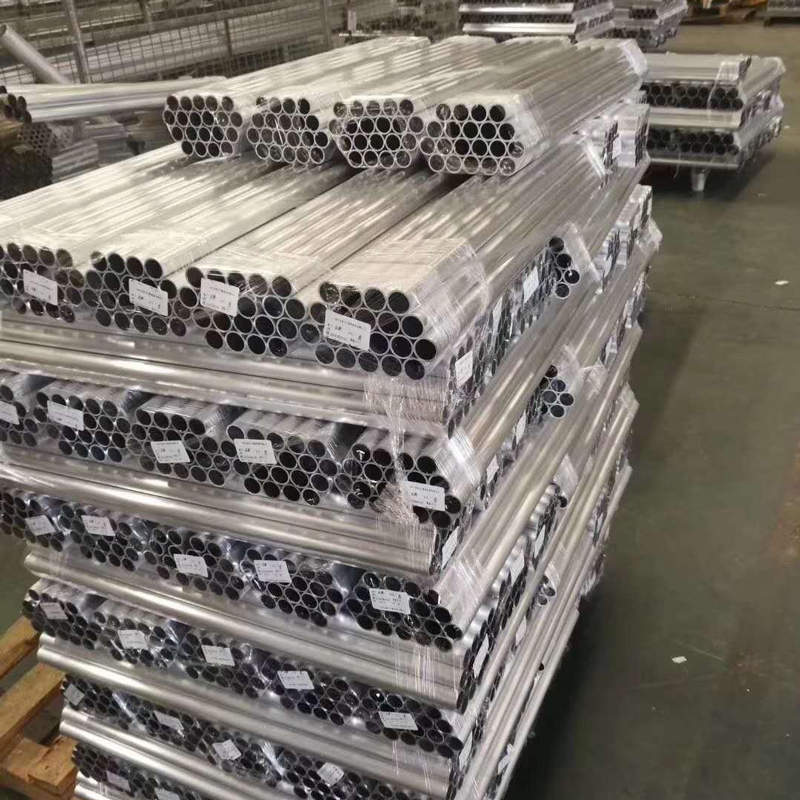
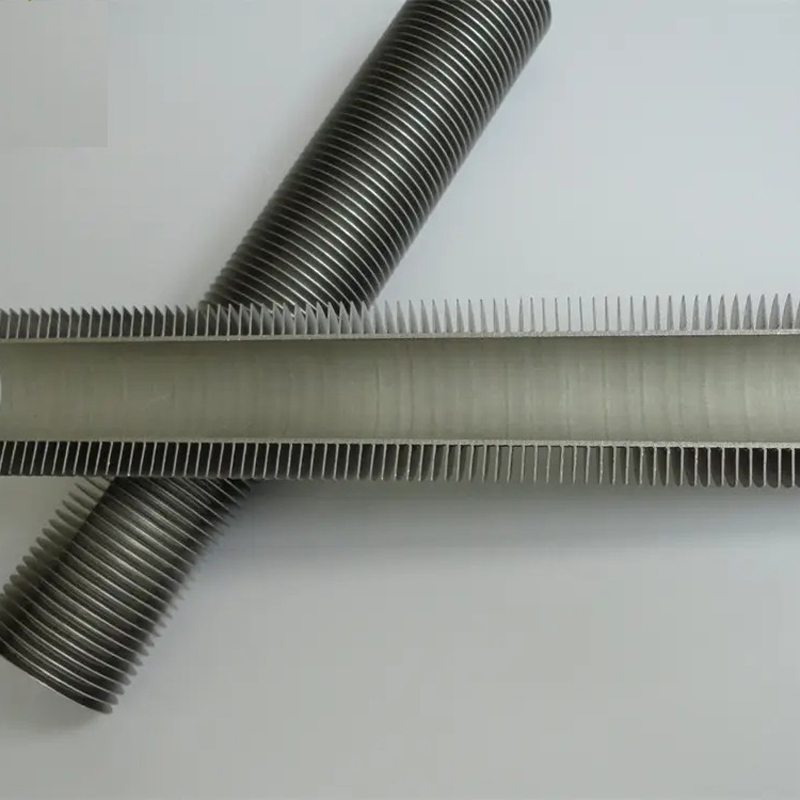
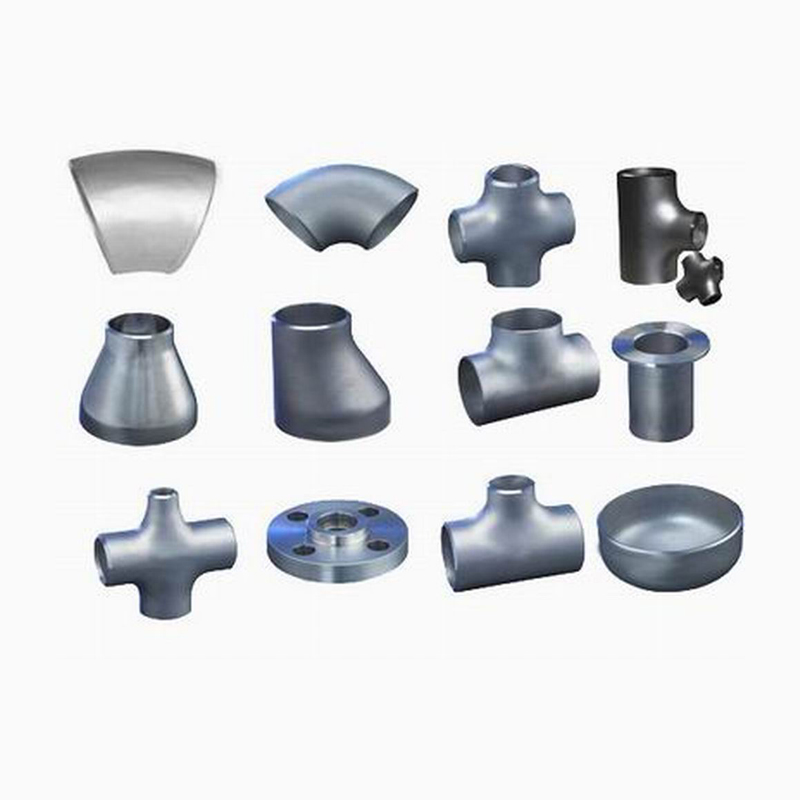
304, 310S, 316L Paslanmaz Dikişsiz Çelik Boru
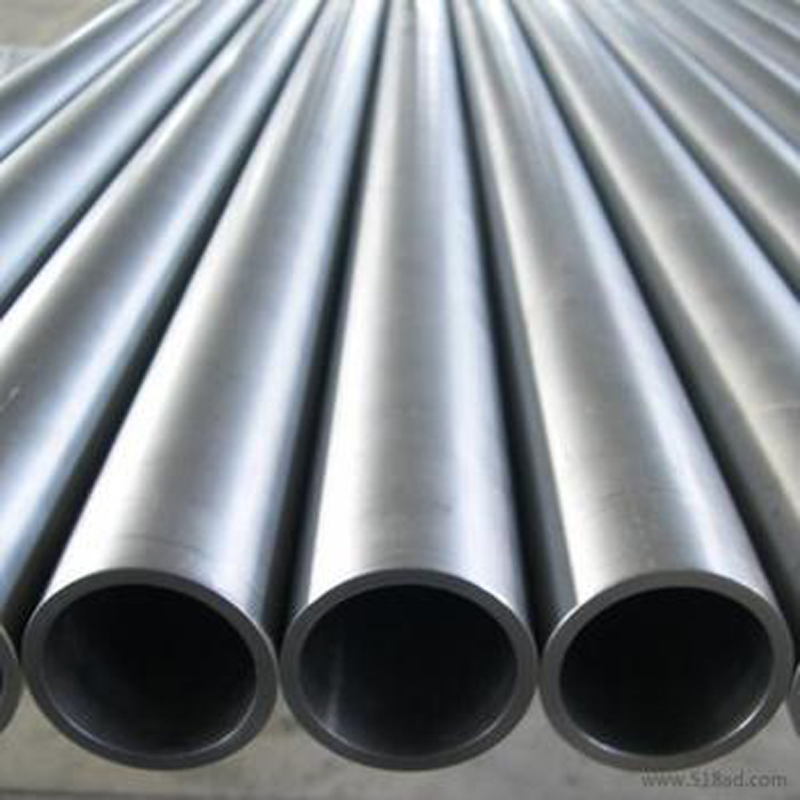
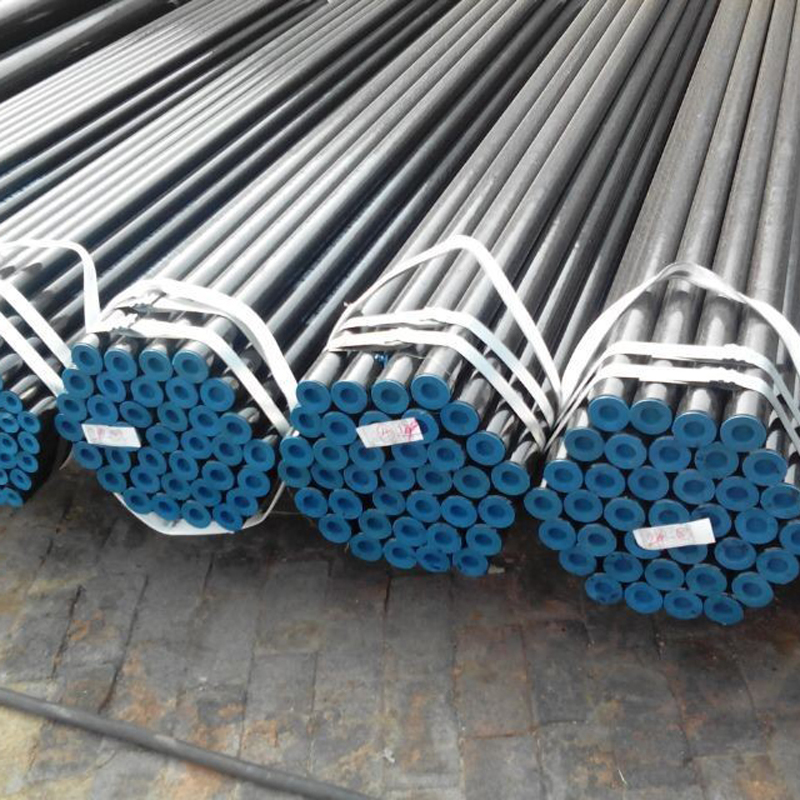
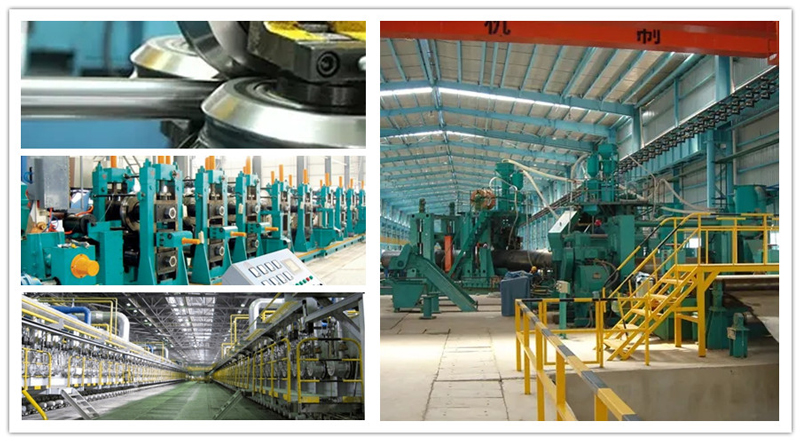
Paslanmaz çelik dikişsiz borunun üretim süreci
1. Sıcak haddeleme (ekstrüde dikişsiz çelik boru): yuvarlak boru kütüğünün ısıtılması, delme işlemi, üç silindirli eğimli haddeleme, sürekli haddeleme veya ekstrüde boru çapının (veya küçültülmüş çapın) soğutulması, doğrultulması, hidrostatik test (veya kusur testi), depolama için işaretleme.
2. Soğuk çekme (haddeleme) dikişsiz çelik boru: yuvarlak boru kütüğünün ısıtılması, delikli başlık oluşturulması, asit ile tavlanması, yıkanması ve yağ ile kaplanması (bakır kaplama), çok kanallı soğuk çekme (soğuk haddeleme) kütük borunun ısıl işlemden geçirilmesi, doğrultulması, hidrolik test (kusur tespiti) ve işaretlemesi yapılarak depolanması.
Üretim yöntemlerine göre sıcak haddelenmiş boru, soğuk haddelenmiş boru, soğuk çekme boru, ekstrüzyon boru vb. olarak sınıflandırılabilir.
1.1 Sıcak haddelenmiş paslanmaz çelik dikişsiz boru genellikle otomatik haddeleme ünitesinde üretilir. Katı boru ham maddesi kontrol edilir ve yüzey kusurlarından arındırılır, gerekli uzunlukta kesilir, boru ham maddesinin uç yüzeyine merkezleme yapılır ve daha sonra ısıtma fırınına gönderilerek ısıtılır ve zımba ile delinir. Delme işlemi sırasında, merdane ve başlığın etkisiyle sürekli dönme ve ileri hareket devam eder, boru ham maddesinde kademeli olarak bir boşluk oluşur, buna yün boru denir. Daha sonra daha fazla haddeleme için otomatik boru haddehanesine gönderilir. Son olarak, makinenin tüm duvar kalınlığı ve çapı, belirtilen gereksinimleri karşılayacak şekilde ayarlanır. Bu, sürekli haddeleme ünitesi ile sıcak haddelenmiş dikişsiz çelik boru üretmenin gelişmiş bir yöntemidir.
1.2. Daha küçük boyutlu ve daha kaliteli dikişsiz borular elde etmek için soğuk haddeleme, soğuk çekme veya bu iki yöntemin kombinasyonu kullanılmalıdır. Soğuk haddeleme genellikle iki silindirli bir haddehanede yapılır ve çelik boru, değişken kesitli yuvarlak delikli oluk ve hareketsiz konik üst kısımdan oluşan halka şeklinde delikli bir tipte haddelenir. Soğuk çekme ise genellikle 0,5 ila 100 ton kapasiteli tek veya çift zincirli soğuk çekme makinelerinde yapılır.
1.3. Ekstrüzyon yönteminde, ısıtılmış boru ham maddesi kapalı bir ekstrüzyon silindirine yerleştirilir ve delme çubuğu ile ekstrüzyon çubuğu birlikte hareket ederek ekstrüde parçaların daha küçük kalıp deliğinden dışarı sıkıştırılmasını sağlar. Bu yöntemle küçük çaplı çelik borular üretilebilir.
Ürün Detayı
| Çelik Kalitesi: | 304,304L,309S,310S,316,316L,317,317L,321,347,347H,304N,316L, 316N,201,202,S32205 |
| Standart: | ASME/ASTM/DIN/EN/JIS |
| Özellikler: | Dış çap 10~508 mm |
| Ağırlık: | 1.0-30 mm veya müşterinin özel isteğine göre |
| Uzunluk: | 2-20 metre veya müşterinin özel isteğine göre |
| Paket: | İhracat Standart Paketi |
| Tüp çeşitleri: | Paslanmaz dikişsiz çelik boru, kazan borusu, hassas boru, mekanik boru, silindir borusu, hat boruları vb. |
| Mill MTC: | Sevkiyat öncesinde temin edilir. |
| Denetleme: | Üçüncü taraf denetimi kabul edilebilir: SGS, BV, TUV |
| Bağlantı noktası: | Çin'deki herhangi bir liman |
| Ticari Terim: | FOB, CIF, CFR, EXW, vb. |
| Fiyat Şartı: | TT veya LC görüşte |
| Hizmetlerimiz: | Müşterinin talebine veya çizimine göre özelleştirme yapabiliriz, ambalajlama da müşterinin isteğine göre yapılır. |
Fabrika Fuarı